“轮毂拉丝机针头组调节”这个说法,在实际操作中通常指的是对设备探测系统(如探针或激光扫描头)的校准,以及对刀与同心度的调整。这是确保拉丝纹路均匀、深浅一致的关键步骤。
探针/针头组的机械调节
对于采用接触式探针的设备,机械调节主要围绕位置和间隙展开,目的是让探针能精准、无干涉地接触轮毂表面。
- 调整探针对中:先松开探针调节片的固定螺钉,然后移动调节片,使探针尖端对准轮毂的中心线或预设的探测位置。这样做可以防止探针在进入或退出时与轮毂边缘发生摩擦。
- 设定探测停留位置:松开针架固定螺钉,将探针尖端在探测时的停留位置设定在轮毂的特定特征处(如边缘的喇叭口位置)。这能保证探测数据的稳定性,并避免探针在不工作时影响其他操作。
- 调节滑动间隙:调节探针座两侧的微型轴承,使探针架既能自由上下滑动,又不会松动。探针座与导向面之间的间隙要适宜,确保探针始终处于中心状态运转,避免因间隙过大产生探测误差。
- 确保紧固:每次调整任何螺钉后,都必须重新紧固。否则,设备在运行中的振动会导致调节失效,影响正常运转。
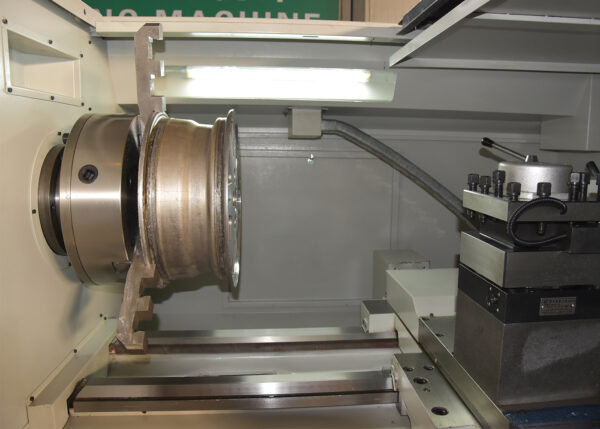
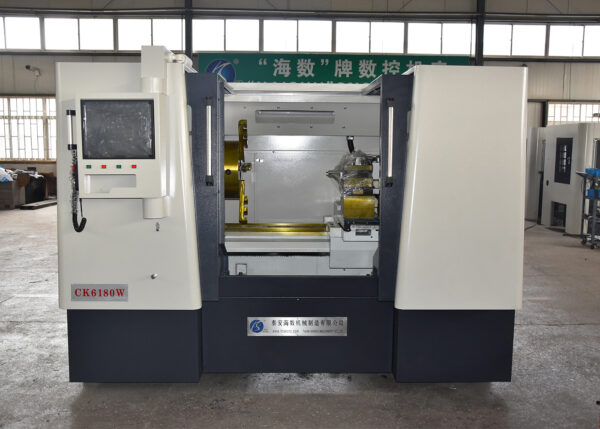
对刀与同心度调节
这是保证加工基准准确的核心,无论使用探针还是激光,对刀的逻辑是相通的。
- 同心度校准(关键步骤):将划针安装在刀架上,让针尖靠近轮毂外沿。用手转动轮毂,观察针尖与轮毂外沿的间隙变化。间隙大的地方偏差就大,可用木槌垂直轻敲轮毂,使其微量径向移动来调整,直到间隙差异小于0.6mm。
- 确定刀具基准位置:这是为加工程序设定原点。手动将车刀刀尖移动到轮毂最大外圆向里2mm~3mm处,记录此时的径向位置数据(X₁)。然后沿轴向移动刀尖接触轮毂端面,手动转动轮毂,让刀尖在端面划出一个连续不间断的整圆,记录此时的轴向位置数据(Z₁)。
- 确定加工起始点:将刀尖移动到轮毂最大外圆处,手动转动轮毂,让刀尖在外圆上形成没有间断的连续切削,此时的位置即为起始点,记录对应的坐标值(X₂和Z₂)。
激光扫描头的校准
如果设备采用激光探测,调节重点则转向光学系统的维护与校准。
- 日常校准:使用标准环规对激光扫描头进行校准。如果检测到误差大于0.02mm,就需要重新校准,以确保数据采集的准确性。
- 起点/终点归零:利用设备自带的红外测头进行0位校准,消除扫描首尾的累积偏差。
- 软件优化:在软件中开启曲率实时追踪和动态补偿功能,能有效防止在曲面加工时出现过切或欠切。同时,利用软件的曲线优化功能,自动光顺数据、剔除异常点,可以避免因数据尖角导致的振纹。
软件与参数设置
机械调节完成后,需要在数控系统中进行相应的参数设置,让设备“理解”你的调整。
- 存储数据:将手动对刀和探测得到的所有坐标数据(X₁/Z₁、X₂/Z₂等)准确输入系统并保存。对于重复加工的轮毂型号,下次可直接调用,无需重复调整。
- 调用程序:在系统中调用或设定好主轴转速、进给速度等参数。拉丝是精加工,切削深度很浅,通常在0.1-0.3mm之间。系统会根据探测数据自动生成加工程序。
- 利用“免编程”功能:现代全自动轮毂拉丝机大多支持“免编程”和“免对刀”。完成一次精确的调整和扫描后,系统就能自动生成程序,后续同款轮毂一键即可启动加工,极大降低了操作门槛。
调节完成后,建议手动摇转主轴多圈,仔细观察探针或激光头的运动轨迹是否顺畅,有无干涉或异常声响,确认一切正常后再开始正式加工。