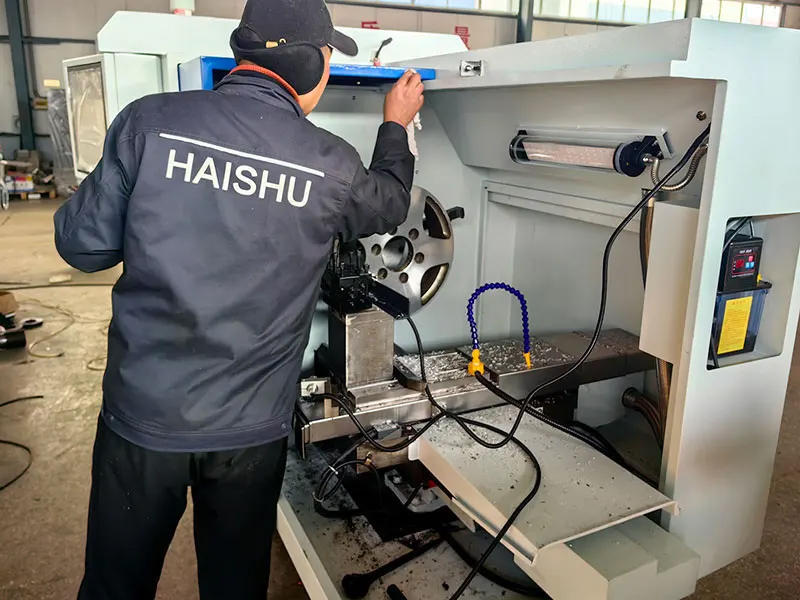
切削单元是轮毂拉丝机的“执行终端”,刀具在这里与轮毂表面直接接触,完成发丝级纹理的精细切削。切削单元操作是否规范,直接决定拉丝纹路的均匀度、表面光洁度以及刀具寿命。以下从刀具安装、参数设定、冷却排屑和过程监控四个维度,梳理切削单元操作的四大注意事项。
一、刀具安装与紧固:切削精度的第一道关口
刀具安装不到位,后续所有参数优化都是徒劳。切削单元的精度,首先取决于刀具是否被正确、牢固地安装在刀架上。
1. 刀杆安装要求
- 刀杆伸出长度应尽量短,建议控制在15mm以内,伸出越长刚性越差,越容易产生颤振。
- 刀杆底面与刀架安装面必须完全贴合,不得有切屑、油污或毛刺垫在中间。
- 紧固螺栓应对角交替拧紧,确保受力均匀,避免刀杆产生微小倾斜。
2. 刀片(刀粒)安装要求
- 安装前检查刀片刃口是否完好,崩刃、裂纹的刀片严禁使用。
- 刀片与刀垫之间保持清洁,确保刀片落位准确。
- 刀片紧固后用手轻推,确认无松动;哪怕一点点松动,都会导致拉丝纹粗细不均、出现震纹和接刀痕。
3. 刀具与工件的相对位置
- 刀尖高度应与轮毂中心线基本等高,偏高或偏低都会改变实际切削角度。
- 刀具主偏角应根据轮毂曲面特点选择,确保切削力方向合理。
核心提醒:每次更换刀片或刀杆后,必须重新检查紧固状态。设备运行中的振动会逐渐松动紧固件,班中应定时复查。
二、切削参数设定与验证:不是“设完就走”
切削参数是切削单元运行的“指令集”,参数设定错误是导致刀具异常磨损和表面质量事故的首要原因。
1. 三类核心参数的匹配
| 参数 |
铝合金轮毂拉丝推荐范围 |
设定不当的后果 |
| 主轴转速 |
1500–2500 r/min |
过高→颤振、纹路发毛;过低→表面粗糙 |
| 进给量 |
0.05–0.15 mm/r |
过大→纹路粗疏、刀具负载骤增;过小→效率低下、刀具摩擦生热 |
| 切削深度 |
精拉0.02–0.05mm,总拉丝深度0.1–0.3mm |
过深→崩刃、扎刀;过浅→纹路不清晰 |
2. 参数验证的“三步法”
- 首件验证:每批次第一个轮毂加工后,用粗糙度仪检测Ra值,用纹路样板比对纹理均匀度。
- 切屑验证:正常切屑应为细小针状或粉末状;出现长条状或灼烧变色切屑,说明参数偏大或刀具已钝。
- 声音验证:平稳连续的切削声为正常;出现尖叫、闷响或周期性振动声,立即停机复查参数。
3. 参数锁定与调用
验证合格的参数应存入系统程序库,同款轮毂下次加工时直接调用,避免每次重新设定带来的波动。严禁操作人员凭感觉随意修改已验证参数。
核心提醒:参数不是“一设永逸”。随着刀具磨损,切削力会逐渐增大,应根据加工数量和表面质量趋势,适时微调进给量或切削深度。
三、冷却与排屑:切削单元的“生命维持系统”
铝合金轮毂拉丝属于连续高速切削,切削区温度可达数百度。冷却排屑不到位,刀具寿命和表面质量都会断崖式下降。
1. 切削液必须开启且足量
- 拉丝过程必须使用切削液,严禁干切。
- 推荐使用铝合金专用极压切削液,压力0.3–0.5MPa,流量不低于8L/min。
- 喷嘴应对准切削接触点直喷,确保切削液真正到达切削区,而不是浇在已加工表面。
2. 冷却液的三大功能缺一不可
- 冷却:防止轮毂因过热变形、防止刀具涂层/刃口因高温失效。
- 润滑:降低刀具与工件摩擦,使纹路更光滑均匀。
- 排屑:冲走切屑,防止铝屑划伤已加工表面或缠绕刀具。
3. 排屑管理
- 铝屑粘刀是铝合金加工的常见问题,粘刀铝屑会拉出划痕、造成亮暗不一。
- 加工过程中注意观察切屑排出是否顺畅,必要时用风冷辅助排屑。
- 停机后及时清理刀架、导轨和卡盘上的积屑,避免下一件加工时切屑二次卷入。
核心提醒:冷却液不是“有就行”。压力不足、流量偏小、喷嘴偏移,都会让冷却效果大打折扣。每班次开机前应检查喷嘴方向和液流状态。
四、切削过程实时监控:听、看、查三管齐下
切削单元自动运行时,操作人员不能“一开了之”。实时监控是发现异常、防止批量报废的最后一道防线。
1. 听声音
- 正常:平稳、连续、均匀的切削音。
- 异常:刺耳尖叫(刀具钝或参数过大)、周期性撞击声(刀具松动或工件位移)、沉闷摩擦声(冷却不足)。
- 听到异常立即暂停进给,查明原因后再决定是否继续。
2. 看纹路与表面
- 纹路应均匀、连续、深浅一致。
- 出现断纹、乱纹、接刀痕、震纹、亮斑,立即停机检查刀具和参数。
- 表面发乌、发暗而非银亮,优先排查刀具磨损和切削液状态。
3. 查切屑与负载
- 切屑颜色变深、发蓝发黄→切削温度异常升高。
- 切屑形状细碎不成形→刃口已不锋利。
- 主轴负载电流较正常值上升15%以上→刀具磨损或参数偏大。
4. 异常处置原则
发现异常后,先停进给、再停主轴,待设备完全静止后再检查刀具和工件。严禁在主轴旋转状态下伸手清理切屑或调整刀具。处理完成后,重新对刀并做首件检验,确认合格后方可恢复批量加工。
核心提醒:监控不是“盯着看”,而是有目标地听、看、查。操作人员应清楚每个信号对应的可能原因,做到“发现即判断、判断即处置”。
总结
| 注意事项 |
核心要点 |
关键数据/标准 |
| 刀具安装与紧固 |
刀杆短伸出、刀片无崩刃、紧固无松动 |
刀杆伸出≤15mm,紧固后手推无松动 |
| 参数设定与验证 |
三类参数匹配、三步法验证、参数锁定 |
转速1500–2500r/min,精拉切深0.02–0.05mm |
| 冷却与排屑 |
切削液足量直喷、排屑顺畅、防粘刀 |
压力0.3–0.5MPa,流量≥8L/min |
| 过程监控 |
听声音、看纹路、查切屑与负载、异常先停进给 |
负载上升15%即预警 |
切削单元的操作,归根结底是装得牢、设得准、冷得透、盯得紧。四个环节环环相扣,任何一个环节的疏忽都会在轮毂表面留下无法挽回的痕迹。把这四条落实到每一班次、每一件加工中,才能让切削单元始终处于受控状态,确保拉丝品质稳定输出。
 “海数”数控车床,连续进入美国市场
 、电路。每个班次都要做到检查机床后部电路箱是否完整,有无被老鼠啃咬的痕迹。每个月做到检查电器接触元件,比如空开。这样轮毂拉丝机才能性能良好,