新机到厂,调试是设备从“出厂状态”走向“生产状态”的关键一步。调试做得好,设备精度稳定、故障率低、寿命长;调试马虎,后续加工中振动、精度漂移、纹路不均等问题会反复出现,甚至埋下安全隐患。轮毂拉丝机属于精密加工设备,涉及机械、电气、数控、气路、探测系统等多个子系统,调试环节环环相扣。以下七大注意事项,覆盖了新机调试从落地到首件合格的全过程,供设备管理人员和操作人员参考。
一、安装环境与地基调平:基础不牢,后续全白费
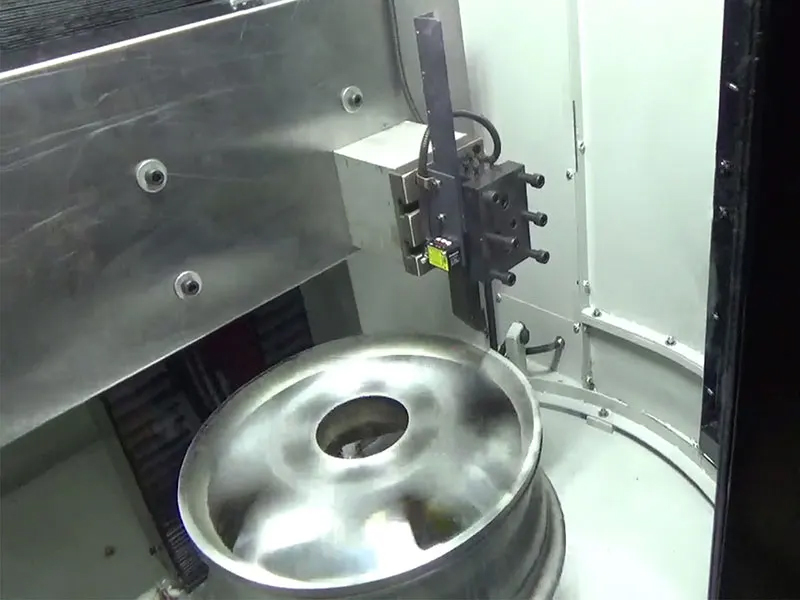
新机调试的第一件事不是通电,而是确认安装环境是否达标、地基是否稳固。轮毂拉丝机在加工中主轴高速旋转、刀架往复进给,任何地基沉降或水平偏差都会被放大为振动和精度漂移。
1. 环境条件确认
- 地面承载力:设备应安装在坚固的混凝土地面上,地面承载力不足会导致设备运行中产生沉降和倾斜。一般要求混凝土厚度不低于150mm,强度等级不低于C20。
- 空间与通道:设备四周应留出足够的操作和维修空间,正面操作区不小于1.2米,侧面和背面不小于0.8米,便于后续保养和故障排查。
- 温度与湿度:理想车间温度控制在20±2℃,湿度40%–60%。新机调试阶段应记录环境数据,避免在温差剧烈或湿度超标的环境下进行精度校验。
2. 精密调平操作
- 使用精密水平仪对床身进行纵横两个方向的调平,纵向和横向水平度均应控制在0.02mm/m以内。
- 调平后逐一锁紧地脚螺栓,锁紧过程中重新复查水平状态,防止锁紧力导致床身微量变形。
- 设备运行前三个月应每月复查一次水平状态,之后每半年复查一次,建立调平记录台账。
核心提醒:很多“新机精度不稳”的问题,根源不在设备本身,而在安装调平没做到位。第一次调平务必由厂家技术人员或专业人员完成,并留存调平数据。
二、电气与气路系统检查:安全与动力的双重确认
电气和气路是设备的“血管”和“神经”,新机调试必须逐项确认,任何一处接线松动或气压不足,都可能导致运行异常甚至安全事故。
1. 电气系统检查
- 电源确认:核对设备铭牌要求的电压(如380V/220V)、相数、频率,确认车间供电匹配。电压波动超过额定值±10%时,应加装稳压装置。
- 接地保护:设备必须可靠接地,接地电阻不大于4Ω。接地线不得与气管、水管混接。
- 接线检查:逐一检查主回路、控制回路、急停回路接线是否牢固,端子有无松动,线号标识是否清晰。重点检查伺服电机、主轴电机、刀架电机的动力线和编码器线。
- 安全回路验证:测试急停按钮、安全门联锁、防护罩限位开关是否有效。急停按下后,主轴和进给必须立即停止。
2. 气路系统检查
- 确认气源压力达到设备要求(通常为0.5–0.7MPa),气路无泄漏。
- 检查三联件(过滤器、减压阀、油雾器)状态,排水阀是否正常,过滤器滤芯是否清洁。
- 测试卡盘夹紧/松开、刀架换位等气动动作是否顺畅,有无爬行或冲击。
核心提醒:电气检查必须由持证电工完成,严禁带电插拔接插件。调试阶段发现接线问题,应断电挂牌后再处理。
三、润滑系统与油路确认:减少磨损从第一天开始
导轨、丝杠、主轴轴承是设备精度的“承载者”,新机调试阶段必须确认润滑系统工作正常,避免设备“干磨”运行。
1. 油品与油位确认
- 核对设备说明书要求的润滑油/润滑脂牌号,严禁混用不同牌号油品。
- 检查导轨润滑油箱、主轴油箱油位是否在标定范围内,油品有无变质、乳化或杂质。
- 确认润滑泵工作正常,油路压力达到规定值,各润滑点均有油液到达。
2. 油路与润滑点检查
- 逐一检查导轨、丝杠、轴承座的润滑管路是否畅通,有无折弯、堵塞或泄漏。
- 手动触发润滑泵,观察各润滑点出油情况,确认油膜均匀覆盖。
- 建立润滑保养台账,记录首次加注时间、油品型号和用量,为后续保养周期提供依据。
核心提醒:新机首次运行前必须确认润滑到位。润滑不足导致的导轨拉伤和轴承磨损,往往在调试阶段就已埋下隐患。
四、数控系统参数初始化与备份:软件基础不能省
数控系统是轮毂拉丝机的“大脑”,新机调试阶段必须完成参数初始化、功能验证和原始备份,为后续操作和故障恢复留下“底稿”。
1. 参数初始化与核对
- 按照厂家提供的参数清单,逐项核对系统参数、伺服参数、主轴参数、刀架参数是否与设备配置匹配。
- 确认软限位、硬限位、回零方式、加减速时间等安全相关参数设置正确。
- 检查系统语言、单位制、日期时间等基础设置,便于后续操作和记录。
2. 功能验证
- 测试手动 jog、回零、手轮、MDI 等基本操作是否正常。
- 验证主轴正反转、转速指令、刀架换位、冷却液开关等辅助功能是否响应正确。
- 测试程序调用、程序存储、参数修改权限等软件功能,确认操作权限分级合理。
3. 原始备份
- 调试完成后,对系统参数、PLC程序、刀架数据、探测数据等进行完整备份,存储于U盘和电脑双份。
- 备份文件应标注设备编号、日期和版本号,便于后续追溯和恢复。
核心提醒:原始备份是新机调试的“后悔药”。后续参数被误改或系统故障时,一份完整的原始备份能大幅缩短恢复时间。
五、主轴与导轨空运行测试:动态检查不可跳过
静态检查完成后,必须进行空运行测试,观察设备在运动状态下的表现。空运行是发现机械干涉、异常振动和运动平稳性的重要手段。
1. 主轴空运行
- 主轴从低速到高速逐级升速,每级运行3–5分钟,观察主轴振动、噪声和温升情况。
- 正常主轴运行应平稳、噪声均匀,轴承温升不超过35℃,绝对温度不超过70℃。
- 出现异常尖叫、周期性振动或温升过快,应立即停机检查轴承预紧、润滑和动平衡。
2. 导轨与进给轴空运行
- 各进给轴以低、中、高三级速度全程往复运行,观察有无爬行、冲击、异响。
- 检查导轨防护罩是否随动顺畅,有无干涉或脱落风险。
- 验证软限位和硬限位动作可靠,回零重复精度符合要求。
核心提醒:空运行不少于30分钟,期间操作人员不得离开现场。发现异常立即停机,排查后再继续,切忌“带病运行”。
六、探测系统校准:精度源头的第一道校验
轮毂拉丝机的探测系统(激光扫描或探针)是加工数据的源头,新机调试必须完成校准,确保探测数据准确可靠。
1. 激光扫描头校准
- 使用标准环规或标准球对激光扫描头进行校准,检测误差应控制在0.02mm以内。
- 校准后扫描标准件,对比扫描数据与标准尺寸,确认点云完整、无缺失、无异常跳点。
- 检查激光头镜头清洁度,避免油污、粉尘影响测量精度。
2. 探针系统校准(如配置)
- 确认探针针尖完好、无崩缺,探针座滑动顺畅、无松动。
- 用标准件校验探针触发精度,重复触发误差应满足设备精度要求。
- 检查探针信号传输是否稳定,有无误触发或漏触发。
3. 探测数据验证
- 选取一个已知尺寸的轮毂或标准试件,完成扫描后对比生成路径与实际轮廓的吻合度。
- 确认探测数据能正确生成加工程序,程序中的坐标值与实际位置一致。
核心提醒:探测系统校准不合格,后续所有加工精度都无从谈起。校准数据应记录存档,作为后续定期校准的基准。
七、首件试切与精度验证:用实物说话
所有静态和空运行检查完成后,最终要通过首件试切来验证设备整体状态。首件试切是调试的“终考”,必须严格执行检验流程。
1. 试切准备
- 选择一只尺寸适中、表面状态良好的轮毂作为试切件,彻底清洁表面油污和杂质。
- 按标准流程装夹找正,百分表打表确认端面跳动≤0.02mm、外圆跳动≤0.03mm。
- 调用或设定经过验证的切削参数,切削深度从浅到深逐步尝试。
2. 首件检验项目
- 尺寸精度:用千分尺或专用量具检测加工深度和关键尺寸,确认符合工艺要求。
- 表面纹路:目视检查纹路是否均匀、连续、深浅一致,有无断纹、乱纹、接刀痕、震纹。
- 表面粗糙度:用粗糙度仪检测Ra值,确认达到设备标称的Ra0.8–1.6μm范围。
- 设备状态:试切过程中监听声音、观察切屑、记录主轴负载,确认无异常振动和温升。
3. 首件封样与记录
- 首件检验合格后,将其作为标准样品悬挂于机台旁,供后续加工对照。
- 填写《新机调试首件检验报告》,记录设备编号、调试日期、检验数据、调试人员和检验人员签字。
- 首件不合格的,逐项排查装夹、刀具、参数、探测数据,整改后重新试切,直至合格。
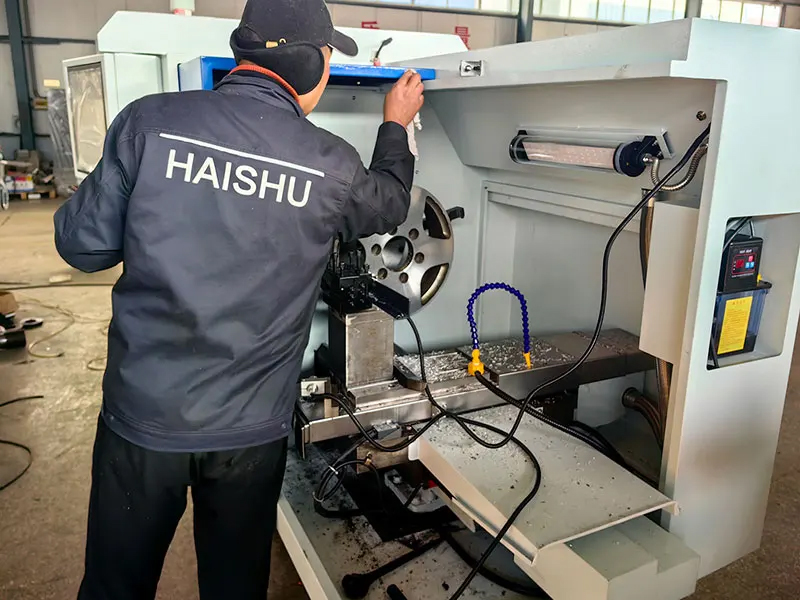
核心提醒:首件合格不等于批量稳定。建议连续试切3–5件,观察尺寸和纹路的一致性,确认设备在连续运行下仍能保持稳定输出。
总结
| 调试环节 |
核心要点 |
关键标准/动作 |
| 安装环境与调平 |
地基坚固、精密调平、环境达标 |
水平度≤0.02mm/m,温度20±2℃ |
| 电气与气路 |
接线牢固、接地可靠、气压达标 |
接地电阻≤4Ω,气压0.5–0.7MPa |
| 润滑系统 |
油品正确、油路畅通、油膜均匀 |
逐点确认出油,建立保养台账 |
| 数控参数 |
参数核对、功能验证、原始备份 |
完整备份双份存储 |
| 空运行测试 |
主轴逐级升速、进给轴全程往复 |
空运行≥30分钟,温升≤35℃ |
| 探测系统校准 |
标准件校准、数据验证、镜头清洁 |
校准误差≤0.02mm |
| 首件试切与验证 |
装夹找正、参数验证、全面检验 |
端跳≤0.02mm,Ra0.8–1.6μm,连续3–5件一致 |
新机调试不是“通上电、转起来”就算完成,而是一个从基础到动态、从硬件到软件、从空运行到实物验证的系统过程。七大注意事项环环相扣:安装调平打基础,电气气路保安全,润滑系统减磨损,数控参数留底稿,空运行查动态,探测校准保源头,首件试切定乾坤。把这七个环节逐一落实、逐项记录,设备才能以最佳状态投入生产,后续的稳定性、精度和寿命才有可靠保障。