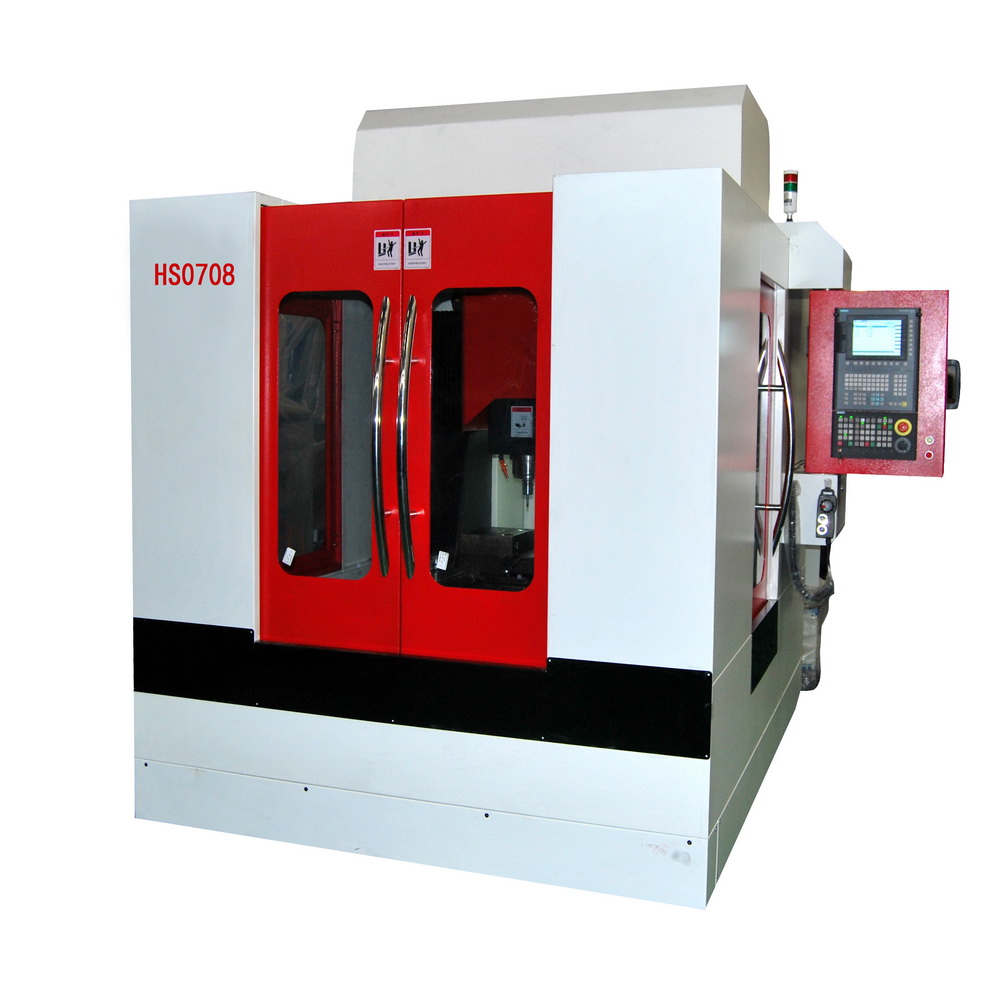
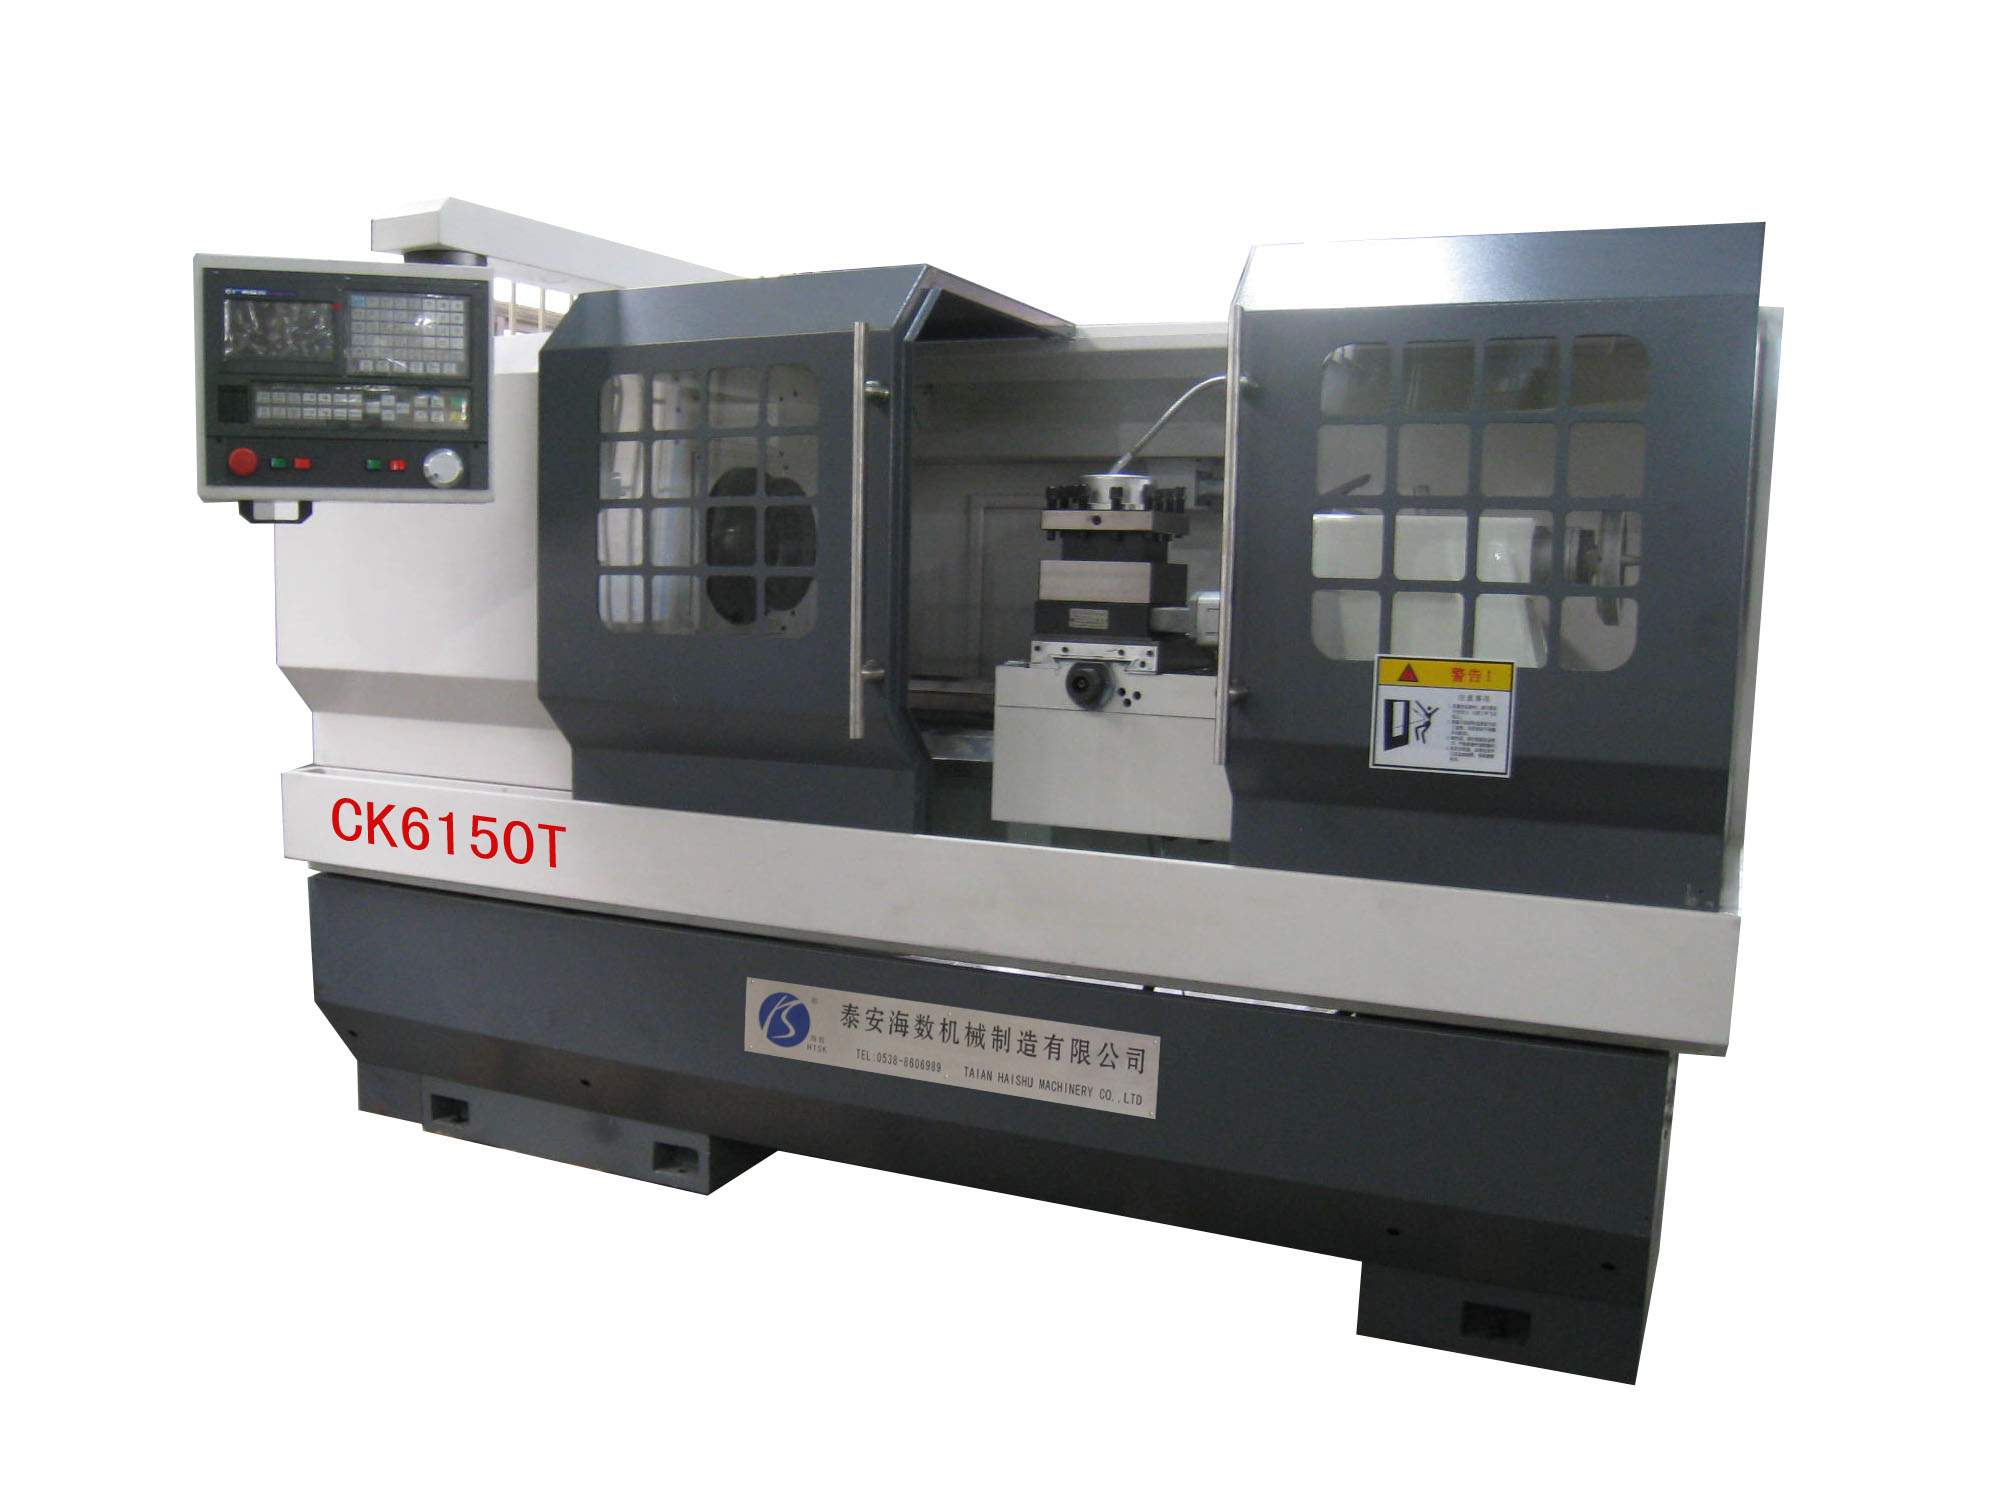
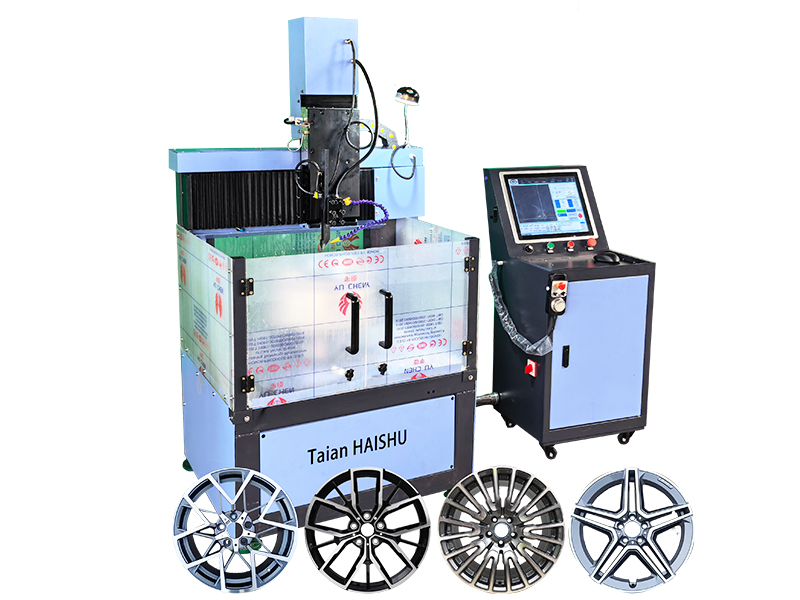
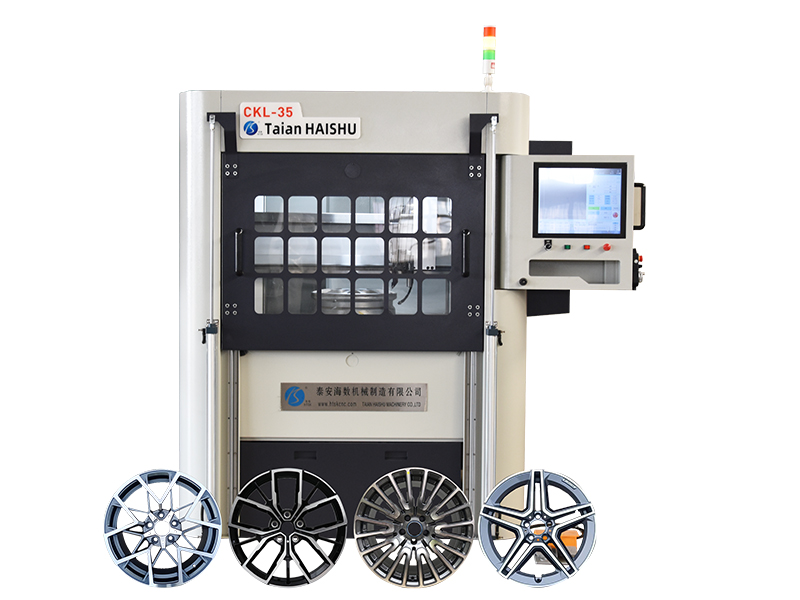
轮毂拉丝机的性能差异,表面看是参数表上的数字差距,底层其实是核心配置的系统性差距。一台设备能不能长期稳定地拉出均匀纹路、能不能让零基础人员快速上手、能不能兼容从家用车到大型SUV的修复需求,答案都藏在“配置”二字里。海数机械在轮毂拉丝机领域深耕十余年,其CK6160Q、CK6180W等主力型号的配置体系,可以作为理解一台专业级轮毂拉丝机“该怎么看”的样本。以下从探测、数控、加工范围、刀架、主轴装夹、程序存储、机身结构和品牌认证八个维度,逐一拆解。
探测系统是轮毂拉丝机的“眼睛”与“大脑”,决定设备“看清”轮毂的方式和效率。海数轮毂拉丝机在探测配置上的核心思路是兼容而非二选一。以CK6160Q为例,测量工具支持激光或探针,测量方法为激光扫描或者探针点测,两种方式均可配置。CK6180W同样延续了这一兼容设计。
激光扫描的优势在于效率:海数的激光探测方案可在10秒完成探测,CK6180W的激光探测约15秒即可完成并自动生成程序。探针探测的价值则在于对刀精度和长期稳定性——机械式探头的精度不随使用时间衰减,在局部高精度需求场景中仍有不可替代的位置。同一台设备兼容两种探测方式,意味着门店不必在效率和精度之间做非此即彼的取舍,而是可以根据轮毂类型灵活切换。
数控系统是轮毂拉丝机的“大脑”,决定设备的响应逻辑、功能边界和长期可维护性。海数轮毂拉丝机搭载的是自主研发的数控系统,这一系统经过了10多年的产品升级,已经趋于成熟。自主研发的意义不在于“自己写代码”本身,而在于系统与设备的深度耦合:探测数据如何转化为加工路径、曲线如何优化、参数如何匹配海数特定的机械结构,都可以在系统层面做针对性调校,而不是受制于通用系统的功能边界。
具体到功能层面,这套系统支持全自动和手动两种程序优化方式,兼顾了批量加工的效率需求和特殊轮毂的灵活调整空间。CK6180W的配置信息中还提到,其具备曲线优化软件,满足多种语言,安装操作更简便。自主研发带来的另一层价值是长期支持:软件可以随工艺需求持续迭代,配件和服务体系也由厂商自己掌控,避免了外购系统常见的“升级无门、维修无路”问题。
加工范围直接决定设备能承接的业务边界。海数在轮毂拉丝机产品线上做了明确的分层:CK6160Q的大加工轮毂直径为24英寸,适合以家用轿车和普通SUV为主的门店;CK6180W的大加工轮毂直径提升至28英寸,X轴大行程达到400mm(单向),覆盖中大型SUV、豪华车及改装车轮毂。两个型号在核心精度指标上保持一致:机床加工精度均为IT6~IT7,表面光洁度均为Ra0.8~1.6μm,X轴重复精度0.01mm,Z轴重复精度0.015mm。
| 配置项 | CK6160Q | CK6180W |
|---|---|---|
| 大加工轮毂直径 | 24英寸 | 28英寸 |
| X轴大行程 | 320mm | 400mm(单向) |
| 主电机功率 | 4kW | 11kW |
| 导轨宽度 | 260mm | 400mm |
| 大加工工件长度 | 500mm | 750mm |
| 加工精度 | IT6~IT7 | IT6~IT7 |
| 表面光洁度 | Ra0.8~1.6μm | Ra0.8~1.6μm |
| 重复精度(X/Z) | 0.01 / 0.015mm | 0.01 / 0.015mm |
| 机床净重 | 1100kg | 3200kg |
这种“精度指标统一、加工范围分层”的产品逻辑,让不同规模的门店可以根据自身业务定位选择设备,而不必为用不到的大尺寸能力支付额外成本,也不必在小尺寸设备上勉强承接超范围的订单。
刀架是承载切削刀具的“手臂”,其形式直接影响换刀效率、切削刚性和操作习惯的适配度。海数轮毂拉丝机在刀架配置上提供了排刀、手动刀架、电动刀架三种选项,车刀刀柄尺寸统一为25×25mm。CK6180W的标准配置中还包括4工位电控刀架,重复定位精度达到0.008mm。
这种多形式兼容的设计,意味着同一款设备可以适配不同门店的作业习惯和自动化程度需求:追求结构简洁、维护方便的用户可以选择排刀或手动刀架;希望减少人工干预、提升批量加工一致性的用户,可以选择电动刀架。刀架形式不绑定单一方案,用户在采购阶段就有按实际工艺需求配置的空间。
主轴是设备的“心脏”,为轮毂旋转提供动力;卡盘夹具则是“手掌”,负责把轮毂牢牢固定在正确的位置上。海数轮毂拉丝机的主传动形式为无级变频调速,CK6160Q的主轴调速范围工厂设定为50~1000rpm,主电机功率4kW;CK6180W同样采用无级变频调速,主电机功率提升至11kW,以适应更大尺寸轮毂的加工负载。
装夹方面,海数提供了多种夹具选择:中心轴夹紧和卡盘夹紧,气动夹紧、电动夹紧等方式均可配置,CK6180W还可选手动自定心卡盘或动力专用卡盘。CK6160Q的加长爪设计使装夹更加快捷方便,并支持芯轴固定,多种方式可选。无级变频主轴与多元装夹方式的组合,让设备在面对不同尺寸、不同结构轮毂时,都能找到匹配的动力输出和固定方案。
轮毂修复业务中,同款车型轮毂反复出现是常态。如果每来一只同款轮毂都要重新扫描、重新生成程序,时间成本会迅速累积。海数轮毂拉丝机在这一环节的配置是100000条轮毂加工程序储存数量。
这个数字的实际意义在于:门店在次完成某款轮毂的扫描和程序生成后,数据存入系统;后续再遇到同款轮毂时,无需重复探测和编程,直接调用历史程序即可开始加工。对于以批量、重复性订单为主的门店,这一配置将“探测—生成—加工”的流程压缩为“调用—加工”,显著缩短单件准备时间,也减少了对操作人员经验的依赖。
床身是设备的“骨架”,决定整机的刚性与稳定性;辅助系统则保障设备在长期运行中不掉链子。海数CK6180W的机床外形尺寸为2685×1750×1980mm,净重3200kg,床身规模与加工范围相匹配,为大尺寸轮毂的稳定切削提供了结构基础。配置信息中明确包含全防护外罩、安全与故障报警指示、自动润滑系统。
全防护外罩的意义不仅是安全隔离,也减少了切屑和切削液飞溅对导轨、丝杠等精密部件的污染;自动润滑系统则确保导轨和丝杠在长期运行中维持油膜覆盖,降低磨损速度。这些配置不直接体现在“能加工多大轮毂”的参数上,却决定设备在三年、五年后的精度保持能力。
配置清单的后一项,是那些无法用单一参数衡量的体系性资质。海数机械已通过ISO9001质量管理体系认证和欧洲CE认证。CK6180W的产品描述中还提到其具有欧盟专利,在安全性和实用性上有所提升。
ISO9001认证意味着从设计、采购、生产到检验的流程处于受控状态,产品质量的一致性有制度层面的保障;CE认证则表明设备符合欧洲市场对安全、健康和环境的基本要求。对于采购方而言,这些认证是判断一家厂商是否具备稳定交付能力和规范管理水平的参考坐标,也是设备进入更广泛市场、承接更高要求订单时的基础条件。
| 配置维度 | 核心内容 | 解决的实际问题 |
|---|---|---|
| 兼容式探测 | 激光+探针可配置,10~15秒激光探测 | 效率与精度按需取舍 |
| 自主研发数控系统 | 10余年迭代,全自动/手动优化 | 功能深度适配与长期可维护 |
| 宽幅加工范围 | 24吋/28吋分层,精度指标统一 | 按业务规模精准选型 |
| 多形式刀架 | 排刀/手动/电动可选,25×25mm刀柄 | 适配不同自动化偏好 |
| 主轴与装夹 | 无级变频,中心轴/卡盘/气动/电动夹紧 | 动力与夹持匹配多元轮毂 |
| 程序存储 | 100000条容量 | 重复订单一键调用 |
| 机身与辅助 | 全防护外罩、自动润滑、故障报警 | 长期精度保持与安全运行 |
| 品牌认证 | ISO9001、CE、欧盟专利 | 品质体系与市场准入背书 |
单看任何一项配置,都不足以定义一台轮毂拉丝机的真实水平。兼容探测解决的是“怎么看清”,自主研发系统解决的是“怎么思考”,加工范围解决的是“能做多大”,刀架和主轴装夹解决的是“怎么执行”,程序存储解决的是“怎么提效”,机身和认证解决的是“能不能长期可靠地运转”。8大配置环环相扣,拼出的不是一张参数表,而是一套完整的系统能力。理解这套配置逻辑,比记住任何一个单项数字,都更有助于做出适合自己的选择。